Инфоповод и статистика · Красноярский край 2026
Дефицит донорских кузовов и агрессивный солевой рассол: 74% авто старше 10 лет в Красноярске требуют переварки порогов и арок оцинкованными ремкомплектами
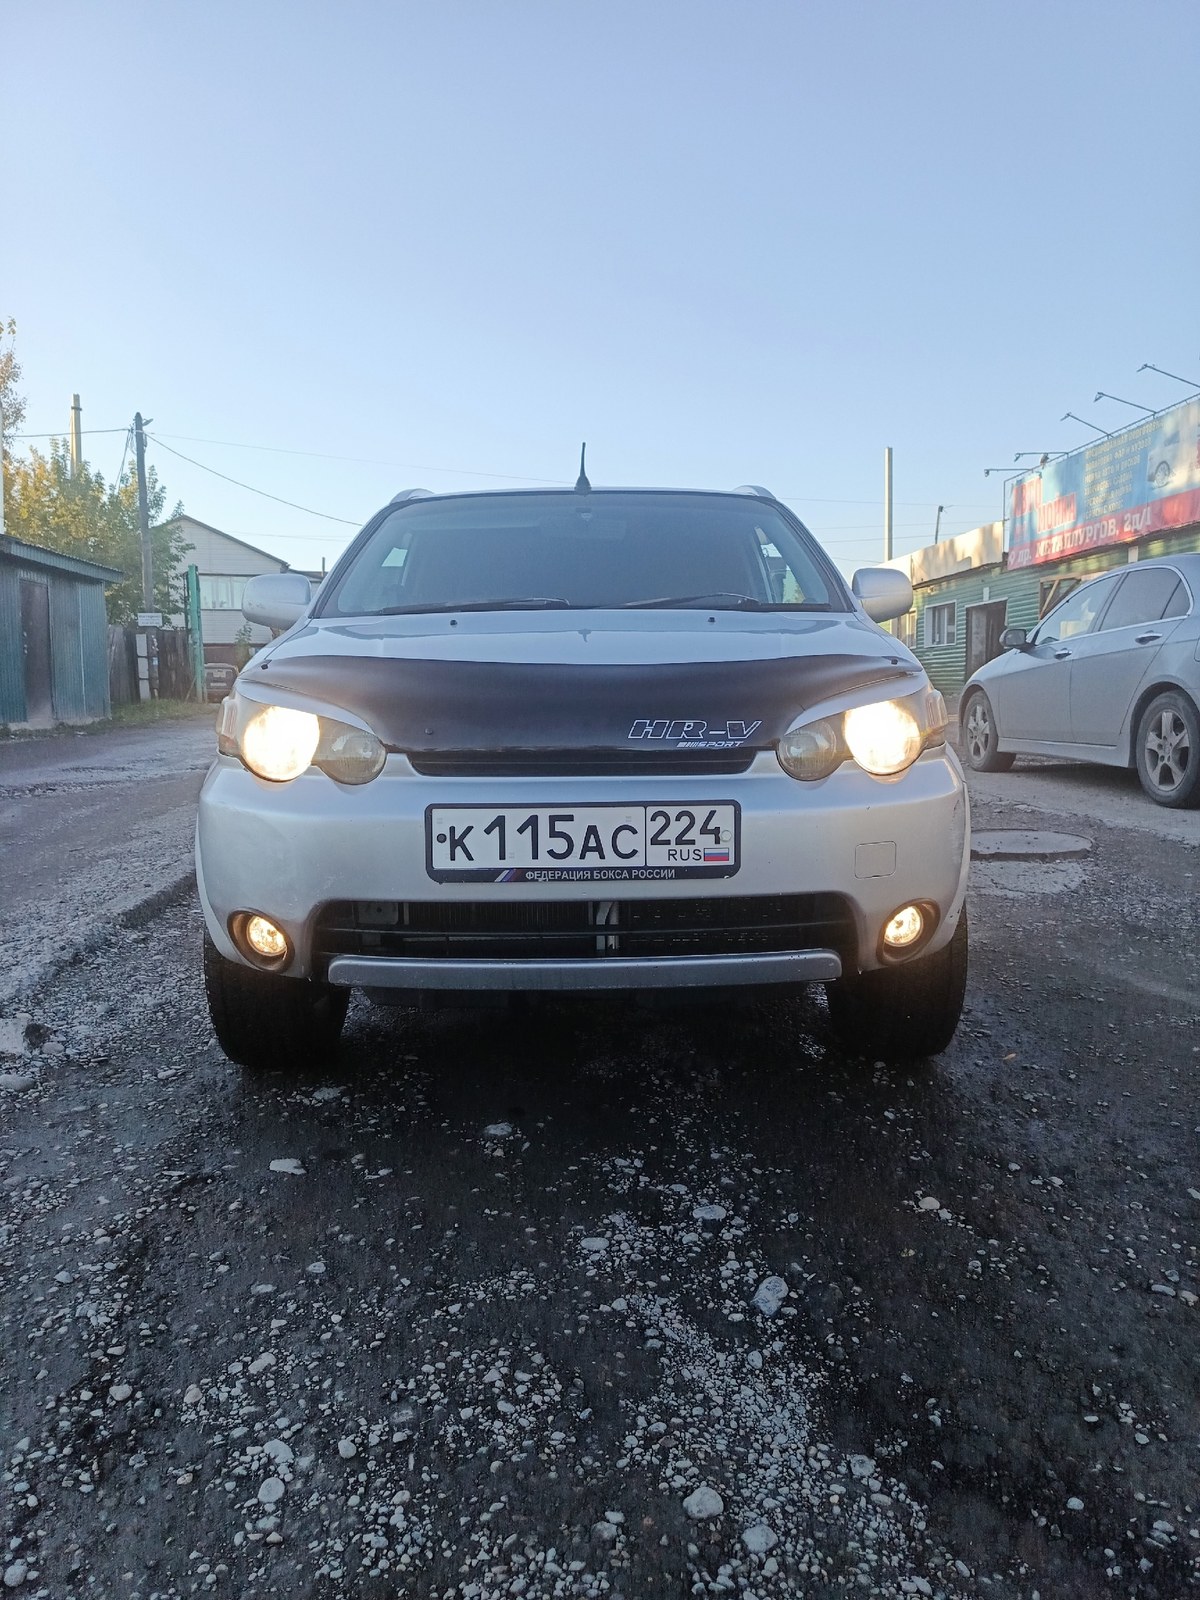
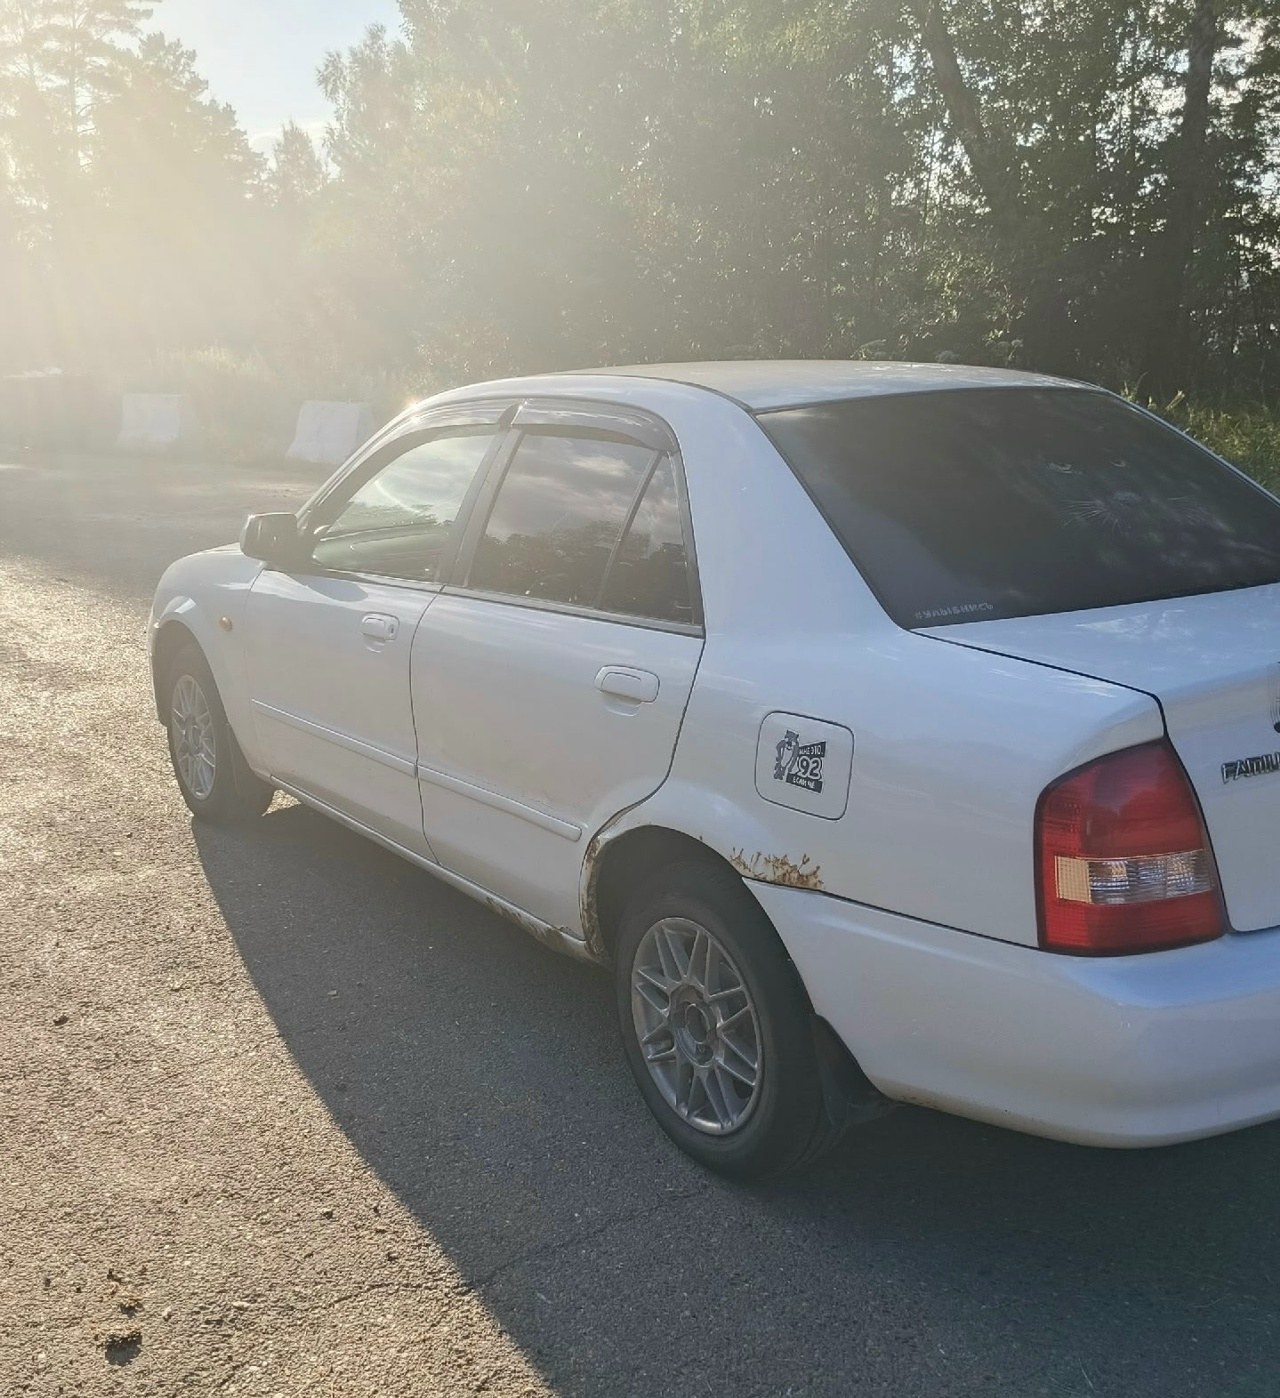
По данным технической дефектовки кузовного цеха «Перекуп24» и сервисной статистики независимых СТО Красноярска за 2025–2026 годы, средний возраст эксплуатируемого автопарка в Красноярском крае перешагнул отметку в 15,6 лет. Массовые городские иномарки 2002–2014 годов выпуска (Toyota Corolla/Fielder, Mazda 3/6, Honda CR-V/Fit, Ford Focus, Hyundai Solaris, Kia Rio), а также отечественные автомобили LADA сталкиваются с критической коррозией несущего короба. Причина — многолетнее скопление песчано-соляной каши и противогололедных хлоридных смесей в карманах задних арок и закрытых полостях порогов после езды по мостам и магистралям Красноярска (ул. Партизана Железняка, пр. Металлургов, 2-я Брянская, Семафорная). Реагенты забивают штатные щелевые дренажи, после чего конденсат и рассол запускают электрохимическое разрушение металла изнутри наружу: пока владелец замечает первые вспучивания ЛКП снаружи, внутренний силовой усилитель и поддомкратник уже полностью превращаются в труху.
На фоне резкого ужесточения ввоза японских распилов через Дальний Восток и скачка цен на контрактные «четверти» кузова до 65 000 – 95 000 ₽ без учета доставки и переварки, замена сгнивших элементов локальными штампованными ремкомплектами из оцинкованной стали толщиной 1.0–1.2 мм стала безальтернативным инженерным решением. В цехе «Перекуп24» на ул. Сплавучасток такой ремонт под ключ обходится в 2,5–3 раза дешевле контрактного донора, гарантируя восстановление заводской жесткости на кручение, работу поддомкратников и надежную пассивную безопасность при боковом ударе.
подержанных авто старше 10 лет в Красноярске имеют скрытое сквозное гниение порогов и внутренних арок
толщина усиленной холоднокатаной стали ремкомплектов в цехе «Перекуп24» против заводских 0.7–0.8 мм
выгоднее качественная переварка ремкомплектом по сравнению с покупкой и ввариванием контрактной четверти кузова
фиксированная стоимость переварки порога или арки под ключ (железо + сварка + эпоксидник + герметик + покраска)
Региональная специфика Сибири: зимние перепады температуры от 0°C до -40°C вызывают обильное выпадение конденсата на внутренних металлических стенках кузова. Любая попытка замаскировать дыры строительной пеной, стеклотканью с эпоксидкой или заварить порог без эпоксидного грунтования и шовного герметика приводит к сквозному прогниванию шва уже через 4–6 месяцев.
Рыжие вспучивания краски на нижней кромке арки или проваливающийся в порог штатный домкрат — верный признак того, что силовой каркас автомобиля потерял конструктивную прочность. Замазывать такие очаги полиэфирной шпаклевкой со стекловолокном или задувать пеной перед продажей — опасный самообман: при боковом столкновении сгнивший порог сминается словно картонная коробка, травмируя водителя и пассажиров. Единственный надежный способ вернуть машине геометрию, жесткость и ликвидность — прецизионная хирургия кузова: срезка разрушенного слоя до живой стали, восстановление внутреннего усилителя, точечная сварка штампованного ремкомплекта, консервация двухкомпонентным эпоксидным грунтом и шовным полиуретановым герметиком.
Анатомия порога и арки: где прячется сквозная коррозия
Чтобы понять правильную технологию ремонта, необходимо представлять многослойную архитектуру автомобильного порога. Это не просто декоративный жестяной короб, а важнейший силовой трехмерный элемент пространственной рамы несущего кузова. В разрезе стандартный порог любого легкового автомобиля состоит из трех ключевых слоев:
Наружный порог (Ремвставка)
Листовая формованная сталь толщиной 0.8–1.0 мм (в ремонтных комплектах цеха «Перекуп24» — 1.0–1.2 мм). Принимает на себя удары гравия из-под колес, воздействие реагентов и образует внешний эстетический профиль автомобиля. Имеет верхний стык по дверному проему и нижнюю отбортовку.
Внутренний усилитель с перфорацией
Профилированная стальная балка толщиной 1.2–1.8 мм с технологическими овальными окнами облегчения. Именно усилитель воспринимает нагрузку на кручение, распределяет вес авто при упоре домкрата в поддомкратник и удерживает центральную стойку (стойку B) от вминания в салон при боковом ДТП.
Соединитель порога и пола кузова
Нижняя балка сложного Z-образного сечения, связывающая внутренний усилитель, днище автомобиля и опорные лонжероны. В точке схождения всех трех деталей снизу формируется так называемый «сэндвич отбортовки», который на заводе проваривается контактной точечной сваркой с шагом 35–45 мм.
Эффект «запертого рассола» в колесных арках
В задних колесных арках ситуация еще критичнее: наружное крыло соединяется с внутренней брызгозащитной аркой через тонкую отбортовку кромки. С завода в этот карман закладывается шовный герметик. Со временем от вибраций и летящего щебня герметик трескается. Солевой раствор проникает в капиллярный зазор между двумя листами металла. Образуется закрытая гальваническая ячейка: железо окисляется со скоростью до 0.3–0.5 мм в год. Если срезать только внешнюю кромку крыла и приварить ремкомплект к сгнившей внутренней арке, коррозия пробьет свежую краску уже через 3 месяца.

Инженерный регламент «Перекуп24»: 6 этапов замены сгнивших элементов кузова
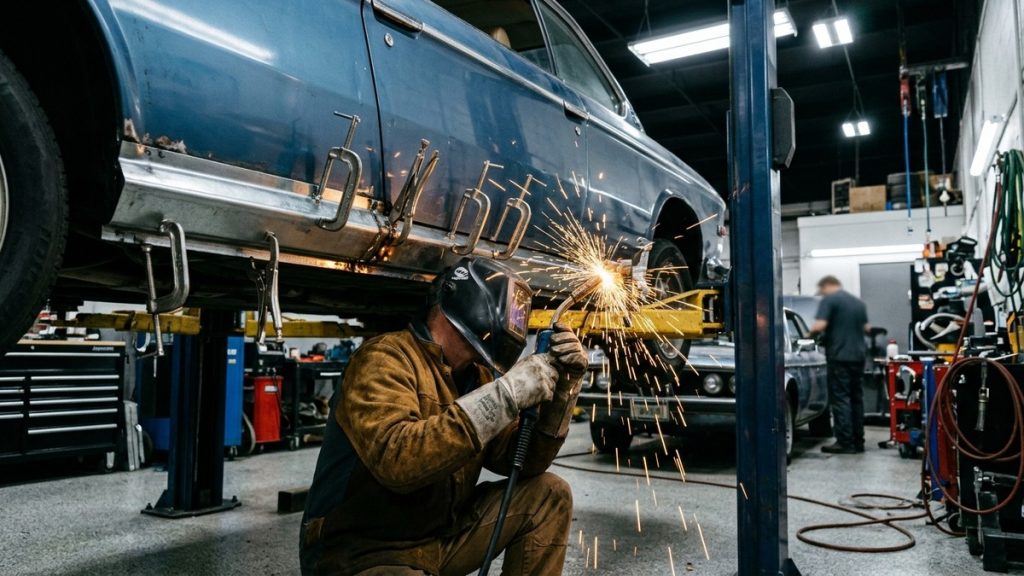
В кузовном цехе «Перекуп24» на Сплавучастке замена порогов и арок выполняется по строгому заводскому регламенту без применения пожароопасных и кустарных технологий. Ниже приведен пошаговый цикл работ:
Технологический цикл кузовного цеха: от дефектовки до финишной консервации
-
1
Дефектовка геометрии, разборка навесных узлов и вскрытие
Автомобиль устанавливается на двухстоечный подъемник или жесткий стапель. Снимаются пластиковые накладки порогов, защитные локеры колесных арок, уплотнители проемов. При глубоком поражении демонтируются двери для идеального контроля дверных зазоров. Мастер производит вскрытие наружного листа тонким отрезным диском 1.0 мм строго с отступом 25–40 мм выше видимой границы коррозии, выходя на чистый, неистонченный металл.
-
2
Высверливание заводских сварных точек и удаление сгнившего каркаса
Нижняя отбортовка порога не срезается грубо болгаркой, а разбирается профессиональным сверлом для точечной сварки (фрезой Spot Weld Cutter 8.0 мм с центрирующим шипом). Это позволяет аккуратно отделить внешний сгнивший лист, полностью сохранив заводской фланец внутреннего соединителя пола. Все сгнившие фрагменты силового усилителя и поддомкратных площадок безжалостно вырезаются до звонкого неповрежденного металла.
-
3
Восстановление усилителей и прецизионная подгонка ремкомплекта
Из холоднокатаной листовой стали толщиной 1.5–2.0 мм формуются и ввариваются новые сегменты силового усилителя и мощные пластины поддомкратников. Поверхность обрабатывается сварочным токопроводящим цинковым грунтом (Weld-Through Primer). Новый ремонтный порог из оцинкованной стали 1.2 мм подгоняется по длине и радиусам сопряжения с арками. Специальным кромкогибом формируется ступенчатая ступенька (нахлест 10–12 мм) для прочного безусадочного стыка, а дыроколом пробиваются отверстия диаметром 6.5–7 мм с шагом 40 мм под электрозаклепки.
-
4
Точечная сварка полуавтоматом MIG/MAG в среде защитного газа Ar+CO2
Сплошной непрерывный шов болгаркой или электродом категорически запрещен: тонкая сталь мгновенно перегревается, металл «ведет волной», а легирующие компоненты стали выгорают. Сварка ведется полуавтоматом в защитной среде сварочной смеси (80% аргона + 20% углекислоты) омедненной проволокой Св-08Г2С. По отбортовке точки провариваются в отверстия (электрозаклепки / Plug Welds), образуя монолитный монолит с соединителем. По продольному стыку проема двери сварка выполняется короткими точками вразбежку с шагом 50 мм и мгновенным обдувом сжатым воздухом, не допуская нагрева детали выше +180°C.
-
5
Абразивная зачистка швов и антикоррозийный барьер: 2K эпоксидный грунт
Сварные точки шлифуются эластичными фибровыми дисками и коралловыми кругами из карбида кремния без спиливания тела основного металла. Металл обезжиривается антисиликоном. Далее наносится фундаментальный защитный барьер — двухкомпонентный эпоксидный грунт (2K Epoxy Primer). Эпоксидный полимерный слой обладает нулевой пористостью, фантастической адгезией (>14 МПа) к оцинкованному металлу и создает герметичный экран, исключающий контакт железа с кислородом воздуха и влагой.
-
6
Полиуретановая герметизация швов, антигравий и ML-консервация полостей
Все стыки панелей, нахлесты и нижняя отбортовка изнутри и снаружи герметизируются безусадочным полиуретановым или MS-полимерным шовным герметиком, укладываемым под заводскую кисть. После сушки наносится ударопрочный эластичный антигравий (Dinitrol / Body 950) и выполняется окраска базовой эмалью с 2 слоями UHS-лака в окрасочной камере. Финальный штрих — через скрытые дренажные отверстия гибким зондом 360° под давлением 7 бар во внутреннюю полость порога заливается проникающий антикор ML (Dinitrol ML / Мовиль-НН), запечатывающий металл изнутри.

Сэндвич антикоррозийной защиты: как собирается правильный кузовной «пирог»
Долговечность переварки порогов и арок на 80% зависит не от самой сварки, а от химической совместимости и последовательности слоев защитного покрытия. В гаражных мастерских часто совершают грубейшую технологическую ошибку: наносят кислотный (реактивный/фосфатирующий) грунт, а поверх сразу кладут полиэфирную шпаклевку или шовный герметик. Кислота вступает в реакцию с перекисью бензоила в шпаклевке, процесс полимеризации нарушается, и через полгода весь ремонтный «бутерброд» отваливается целыми пластами.
Очищенная сталь + оцинкованный ремкомплект 1.2 мм
Пескоструйная или коралловая обработка зоны шва до степени очистки Sa 2.5 без остаточных оксидов железа и окалины.
Двухкомпонентный эпоксидный грунт (2K Epoxy Primer)
Первичный грунт-изолятор толщиной 45–60 мкм. Единственный грунт, разрешенный в качестве прямого барьера перед нанесением шпаклевок и герметиков.
Полиуретановый / MS-полимерный шовный герметик
Защита стыков и отбортовок с эластичностью до 400%. Не трескается при скручивании кузова на сибирских ухабах и выдерживает температуры до -50°C.
Выравнивающий акриловый 2K наполнитель (грунт-порозаполнитель)
Промежуточный демпферный слой, перекрывающий следы шлифования и формирующий гладкую основу под колерованную базу.
Эластичное антигравийное покрытие нижней плоскости порога
Специализированный текстурный полимерный состав, гасящий энергию летящих из-под колес камней и ледяной крошки.
Базовая эмаль в цвет авто + 2 слоя высокопрочного UHS-лака
Запекание в окрасочно-сушильной камере при контролируемой температуре +60°C с образованием плотной глянцевой брони 110–130 мкм.
Внутренняя консервация скрытых полостей проникающим составом ML
Капиллярный масляно-восковой состав с ингибиторами коррозии, распыляемый гибким зондом через штатные дренажные отверстия.
Сравнение технологий ремонта: гаражная маскировка пеной против заводской переварки
Для наглядности сравним экспресс-подготовку автомобиля «на продажу» монтажной пеной и шпаклевкой со стандартным инженерным регламентом цеха «Перекуп24»:
Прокрутите таблицу влево-вправо для просмотра всех колонок
| Параметр / Критерий | Кустарная заделка (пена, стеклосетка, 1K грунт) | Регламент «Перекуп24» (оцинковка 1.2 мм, точечная сварка, 2K эпоксидник) |
|---|---|---|
| Срок службы ремонта | 3–6 месяцев (до первой сибирской оттепели или мойки) | 8–12 лет при ежегодной профилактике дренажей |
| Несущая способность и жесткость | Нулевая: домкрат продавливает порог внутрь кузова | 100% заводская: поддомкратник держит подъем стороны авто |
| Пассивная безопасность при ДТП | Критический риск: порог ломается, стойка уходит в салон | Полноценная энергоемкость силового короба |
| Технология сварочного шва | Прихватки электродом, прожоги, коробление металла «винтом» | Электрозаклепки MIG/MAG в Ar+CO2 и контактная точечная сварка |
| Антикоррозийный барьер | 1K грунт из баллончика (пропускает влагу через поры) | Двухкомпонентный 2K эпоксидный грунт + шовный MS-герметик |
| Защита скрытых полостей | Отсутствует (пена впитывает воду словно губка) | Напорное распыление ML-состава зондом 360° по всему объему |
| Проверка толщиномером и автоподбором | Прибор фиксирует 1500–2500 мкм шпаклевки или пробивает пустоту | Честные заводские стыки, ровные зазоры дверей, чистый отчет |
Прайс-лист на переварку порогов и арок в Красноярске (цены 2026 года)
В кузовном цехе «Перекуп24» мы придерживаемся прозрачной политики ценообразования. Стоимость фиксируется в акте осмотра перед началом работ и не изменяется в процессе. В стоимость «под ключ» уже включены металл/ремкомплекты, сварочные смеси, 2K грунты, герметики и покрасочные материалы премиум-класса:
| Наименование кузовной услуги | Что включено в стоимость | Срок выполнения | Стоимость под ключ |
|---|---|---|---|
| Переварка одного порога (под ключ) | Срезка гнили, ремонт усилителя, оцинкованный ремкомплект, точечная сварка, 2K эпоксидник, герметизация, покраска | 1–2 рабочих дня | от 20 000 ₽ |
| Переварка колесной арки / крыла (под ключ) | Демонтаж подкрылка, вырезка ржавчины, подгонка ремонтной арки, сварка стык-встык, герметик, окрас переходом | 1–2 рабочих дня | от 20 000 ₽ |
| Комплекс: переварка «Порог + задняя арка» (1 сторона) | Синхронная замена внешнего порога и заднего крыла с бесшовным переходом, усиление каркаса, полный окрас | 2–3 рабочих дня | от 35 000 ₽ |
| Переварка двух порогов (комплект с обеих сторон) | Полная симметричная замена порогов, восстановление всех 4 поддомкратников, антигравийная броня, окраска | 2–3 рабочих дня | от 38 000 ₽ |
| Ремонт и усиление поддомкратника (1 точка) | Вварка пластины из конструкционной стали 2.5 мм, обварка силового лонжерона, обработка цинковым грунтом | 3–4 часа | от 3 000 ₽ |
| Антикоррозийная обработка скрытых полостей (пороги + лонжероны) | Промывка и сушка полостей тепловой пушкой, нагнетание состава ML под давлением 7 бар через дренажи зондом | 4–6 часов | от 3 500 ₽ |
Ознакомиться с полным прайс-листом на рихтовочные, стапельные и малярные работы кузовного цеха можно на официальной странице цен: каталог цен на кузовной ремонт и покраску в Красноярске.
Экспертный раздел: частые вопросы автовладельцев (FAQ)
Почему нельзя заварить порог сплошным швом электродом или длинным проходом полуавтомата?
Листовая сталь порогов имеет толщину всего 1.0–1.2 мм. При непрерывном ведении сварочной дуги происходит локальный перегрев свыше +800°C. В околошовной зоне выгорает углерод и легирующие элементы (марганец и кремний), металл теряет пластичность и становится хрупким, а деталь неизбежно стягивает («крутит пропеллером»), из-за чего проем двери перестает закрываться. По заводской технологии применяется только точечно-шаговая сварка («вразбежку») точками по 1–2 секунды с продувкой воздухом и электрозаклепки (Plug Welds).
Какой ремкомплект лучше выбрать: холоднокатаная сталь или оцинковка?
В цехе «Перекуп24» мы рекомендуем ремкомплекты из оцинкованной стали марки 08пс толщиной 1.2 мм. Слой горячего или гальванического цинка обеспечивает катодную (жертвенную) защиту: даже при повреждении ЛКП гравием цинк окисляется первым, предохраняя сталь от ржавчины. Ремкомплекты из обычной черной стали без цинкования требуют агрессивного фосфатирования перед сваркой и служат в жестких сибирских условиях на 3–5 лет меньше.
Почему категорически запрещено наносить шпаклевку поверх кислотного грунта?
Кислотный (фосфатирующий/wash-primer) грунт содержит остаточную ортофосфорную кислоту. Полиэфирная шпаклевка отверждается за счет радикальной полимеризации, инициируемой перекисью бензоила. Кислота вступает в химическую реакцию с перекисью, нейтрализуя отвердитель на границе слоев. Шпаклевка в зоне контакта остается мягкой и желеобразной, теряет адгезию и гарантированно отслаивается пластом вместе со свежей краской при первой вибрации. Единственным разрешенным грунтом под шпаклевку является двухкомпонентный эпоксидный грунт.
Что делать, если вместе с наружной аркой сгнил и внутренний подкрылок (брызговик)?
Это распространенная проблема автомобилей Mazda, Honda, Ford и Nissan старше 12 лет. В таком случае вваривать наружную ремвставку бесполезно — ее не к чему крепить. Мастер цеха «Перекуп24» сначала изготавливает внутреннюю радиусную отбортовку брызговика из листовой стали 1.2 мм на зиговочном станке, проваривает ее с днищем и силовым стаканом амортизатора, наносит эпоксидный грунт и шовный герметик изнутри, и только затем приваривает наружную ремонтную арку.
Сколько времени занимает замена двух порогов и двух арок под ключ?
Полный цикл работ по переварке двух сторон (два порога и две задние арки) с дефектовкой, сварочными операциями, шлифовкой, нанесением эпоксидного грунта, герметизацией швов, антигравийной защитой, сушкой в камере и консервацией полостей ML занимает от 3 до 4 рабочих дней. Спешка в данном процессе недопустима: эпоксидный грунт и полиуретановый герметик требуют строгого соблюдения времени межслойной полимеризации.
Сгнили пороги или арки? Рассчитайте точную смету переварки за 5 минут
Отправьте фотографии поврежденных порогов и арок вашего автомобиля в чат мастерам кузовного цеха «Перекуп24». Мы сделаем точную инженерную дефектовку, назовем фиксированную стоимость работ с учетом ремкомплектов и материалов и забронируем удобное время визита в бокс на Сплавучастке.