Инфоповод и статистика · Красноярский край 2026
Зимний сезон 2025–2026 в Красноярске: 65% кустарных перекрасов в гаражах дали скрытый брак из-за срыва терморежимов, а дефицит европейских ЛКМ поднял цену переделки до 35 000 ₽ за деталь
По данным технического аудита малярных мастерских Красноярского края и сервисной статистики автокомплекса «Перекуп24» за 2025–2026 годы, резкие суточные колебания сибирской температуры (перепады от -38°C до -5°C) в сочетании с высокой запыленностью от угольных котельных и ТЭЦ сделали покраску автомобилей в необорудованных гаражных боксах критически рискованной. В кустарных условиях без принудительной приточно-вытяжной вентиляции с подогревом притока остывающий металл кузова провоцирует конденсацию микрокапель влаги, а форсированный нагрев бытовыми теплопушками ведет к мгновенному запечатыванию верхнего слоя лака и образованию микропузырей (закипание растворителя / solvent popping). При средней стоимости премиальных лаков и эмалей (UHS-составы Glasurit, Spies Hecker, Baslac) в 2026 году на уровне 14 000 – 19 000 ₽ за комплект на один элемент, переделка испорченной детали с полной смывкой до катафореза обходится автовладельцу от 25 000 до 35 000 ₽. Профессиональная окрасочно-сушильная камера (ОСК) с избыточным давлением 15–25 Па, потолочным пленумом тонкой фильтрации F5 и мобильными коротковолновыми ИК-сушками исключает сорность и обеспечивает стабильную заводскую кристаллизацию полиуретановой решетки лака.
Региональный технологический регламент: в покрасочном цехе «Перекуп24» на ул. Сплавучасток, 11 ст3 малярный бокс оснащен жаропрочным теплообменником из нержавеющей стали, горелочным блоком с электронным PID-контролем температуры и кассетными инфракрасными установками коротковолнового диапазона, что гарантирует заводской зеркальный блеск от 92 GU и толщину сухого остатка лака 50–65 мкм без соринок.
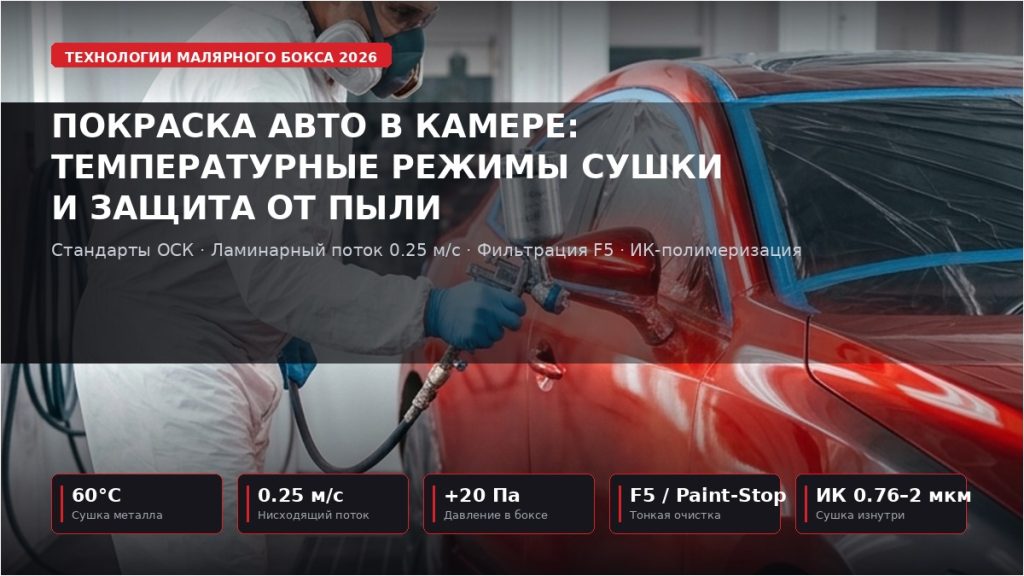
Качественное лакокрасочное покрытие автомобиля — это результат строгой химической физики, а не просто умение маляра нажимать на курок краскопульта. Автомобильные полиуретановые и акрил-уретановые лаки с высоким сухим остатком (HS и UHS) требуют прецизионного температурного коридора и контролируемой скорости отвода испаряющихся растворителей. Малейшая пылинка размером 30 микрон, севшая на незастывший лак, превращается в заметный оптический кратер, а сквозняк или падение температуры на 4°C ломают ориентацию алюминиевой пудры в металлике. В малярном комплексе «Перекуп24» нанесение базовых эмалей и финишных лаков выполняется в полноразмерной окрасочно-сушильной камере промышленного класса. Ниже разобран пошаговый регламент работы камеры: от физики нисходящего ламинарного потока и многоступенчатой фильтрации до микросекундной полимеризации лака под коротковолновыми инфракрасными излучателями.
Полная смена воздушной массы внутри бокса происходит каждые 4 секунды, удаляя малярный опыл до его оседания на кузов.
Вертикальный нисходящий поток без турбулентных вихрей прижимает микрокапли краски строго вниз к напольным решеткам.
Избыточное давление гарантирует, что воздух всегда выталкивается наружу, исключая подсос пыли из подготовительного цеха.
Плавный нагрев металла со скоростью 2.5°C/мин обеспечивает сквозную кристаллизацию без термошока и закипания.
Архитектура окрасочно-сушильной камеры: аэродинамика и защита от пыли
Окрасочно-сушильная камера (ОСК) представляет собой изолированную термокабину с сэндвич-панелями толщиной 50 мм, заполненными негорючей базальтовой плитой высокой плотности. В отличие от стандартного гаража или бокса со сквозняками, камера работает по принципу управляемой аэродинамической трубы с нисходящим потоком (down-draft):
- Приточный вентиляционный агрегат забирает свежий атмосферный воздух, прогоняет его через предварительный фильтр и теплообменник, нагнетая в верхний потолочный пленум под давлением.
- Потолочный пленум занимает 100% площади потолка камеры. Он служит накопительным ресивером, где воздух успокаивается, выравнивает давление по всей плоскости и проходит сквозь тонковолокнистый фильтр класса F5 (EU5).
- Ламинарное истечение: воздух опускается строго вертикально со скоростью 0.22–0.28 м/с по всей площади бокса. Этот поток окутывает кузов автомобиля, мгновенно подхватывает рикошетный аэрозольный туман (опыл) и уносит его вниз, не давая частицам вернуться на окрашиваемую деталь.
- Напольные экстракционные каналы: отработанный воздух всасывается сквозь стальные оцинкованные решетки пола в подпольные приямки, где смонтированы стекловолоконные фильтры Paint-Stop, и выбрасывается вытяжным вентилятором наружу либо частично отправляется в рециркуляцию на фазе высокотемпературной сушки.
Класс G3 / G4
Карманный фильтр грубой очистки
Устанавливается на входе приточного пленума. Задерживает 90% крупнодисперсных уличных загрязнений Красноярска: сажу, песчинки, тополиный пух, снежные кристаллы и листву, защищая калорифер и крыльчатки моторов.
Класс F5 / EU5
Потолочный диффузионный мат
Термически скрепленные полиэфирные волокна с прогрессивной плотностью и клеевой пропиткой. Улавливает 99.8% микрочастиц размером от 4–5 микрон. Нижний слой армирован тканой сеткой, исключающей осыпание волокон на кузов.
Paint-Stop 3″
Напольный стекловолоконный фильтр
Мат из структурированного стекловолокна с открытыми лабиринтными порами. Задерживает до 95% липкого лакокрасочного тумана, предотвращая загрязнение вытяжных турбин, воздуховодов и окружающей среды.
0.01 мкм + Уголь
Подготовка сжатого воздуха
Рефрижераторный осушитель (точка росы +3°C), циклонный влагоотделитель, коалесцентный микрофильтр (0.01 мкм) и активированный уголь. Удаляют компрессорное масло и влагу, исключая кратеры («рыбий глаз»).
Пятиуровневый технологический протокол чистоты в боксе «Перекуп24»
Даже самая дорогая камера не спасет от дефектов, если внутри бокса нарушена технологическая дисциплина. В кузовном цехе «Перекуп24» действует регламент стерильности:
Стандарты обеспыливания перед началом малярных операций
Калиброванное избыточное давление (+20 Па)
Производительность притока настроена на 10–12% выше вытяжки. При открытии дверей воздух выдувается наружу, не позволяя пыли проникнуть в зону окраски.
Липкие пылеулавливающие покрытия стен (Dust Trap)
Внутренние панели камеры обработаны водорастворимым липким составом, который притягивает и удерживает витающие в воздухе микроворсинки.
Деионизирующий антистатический обдув
Перед нанесением базы деталь обдувается ионизированным воздухом из пистолета-нейтрализатора статики. С пластика и металла снимается трибоэлектрический заряд до 15 кВ, который притягивает пыль как магнит.
Карбоновая спецодежда маляра
Работа ведется в герметичных безворсовых комбинезонах из плотного полиэфира с токопроводящей карбоновой нитью. Никакой хлопчатобумажной одежды или открытых волос.
Двойное обезжиривание и липкая салфетка
Сначала деталь очищается водорастворимым очистителем от солей и статики, затем медленным сольвентным обезжиривателем. Финишный сбор пыли выполняется антистатической восковой салфеткой без нажима.
Режим предварительной продувки бокса
Перед заездом автомобиля камера работает в холостом режиме вентиляции 10 минут, промывая весь внутренний объем ламинарным потоком фильтрованного воздуха.
Температурные фазы сушки кузова: поминутный регламент
Современные лакокрасочные материалы состоят из связующего (акриловые и полиэфирные смолы), пигментов, добавок и смеси растворителей разной скорости испарения («быстрые», «нормальные» и «медленные»). Чтобы получить прочную монолитную пленку без внутреннего напряжения, соблюдается строгая последовательность пяти фаз:
Нанесение базовой эмали (металлик, перламутр, ксералик)
Температура 20–22°C — термодинамический оптимум для кинематической вязкости эмали по вискозиметру ВЗ-4 (16–18 секунд). При падении температуры ниже 18°C краска густеет, факел краскопульта дробит каплю крупно, возникает грубая шагрень, а алюминиевые чешуйки металлика тонут хаотично, образуя пятна («яблочность»). При температуре выше 25°C растворитель улетучивается еще на лету («сухой распыл»), снижая адгезию.
Межслойный Flash-off (испарение летучих фракций)
Критически важный период покоя при постоянном ламинарном обдуве воздухом. За эти минуты из слоя базы испаряются 90% летучих растворителей. База визуально переходит из глянцевой в равномерно матовую. Если поторопиться и залить сырую базу лаком, запертый растворитель со временем помутнеет, вызвав отслоение лака или пузыри.
Нанесение двухкомпонентного полиуретанового лака HS / UHS
Первый слой наносится в полуглянец для сцепления, через 8–10 минут межслойной выдержки наносится второй полноценный мокрый слой с толщиной сухой пленки 50–65 микрон. После завершения лакирования деталь выдерживается 10–12 минут при 20°C для начала свободного растекания и выхода первичных паров до включения горелки камеры.
Конвекционная полимеризация в камере (термофаза)
Заслонка вентиляции переводится в режим рециркуляции (90% воздуха циркулирует через теплообменник с подогревом, 10% обновляется). Автоматика плавно поднимает температуру до 60°C на металле со скоростью не выше 2.5–3°C в минуту. При 60°C происходит химическая сшивка изоцианатного отвердителя с полиолом. Решетка лака набирает предельную твердость по маятниковому прибору Кенига (более 0.6).
Контролируемое охлаждение и продувка бокса
Горелка отключается, приточные турбины прогоняют 100% свежий холодный воздух, плавно снижая температуру металла до 25–28°C. Это предотвращает тепловой шок деталей и термодеформацию сопряженных пластиковых бамперов и молдингов. После этого кузов готов к сборке и финишной проверке толщиномером.
Инфракрасный обогрев: физика коротких волн и сушка «изнутри наружу»
При локальном кузовном ремонте одного или двух смежных элементов прогревать всю 40-кубовую камеру мощной дизельной горелкой экономически нецелесообразно. В таких случаях маляры «Перекуп24» задействуют мобильные коротковолновые инфракрасные сушки (КВ-ИК). Физический принцип работы ИК-излучателей кардинально отличается от классической воздушной конвекции.
Технологическое сравнение: Коротковолновый ИК-нагрев против Конвекционной камеры
| Параметр процесса | Коротковолновый ИК-обогрев (λ = 0.76–2.0 мкм) | Конвекционная сушка горячим воздухом (60°C) |
|---|---|---|
| Механизм передачи тепла | Прямое лучистое проникновение сквозь слой ЛКП в металл подложки | Конвективный теплообмен от горячего воздуха к наружной поверхности лака |
| Вектор испарения растворителя | «Изнутри наружу»: металл нагревается первым, растворитель свободно уходит наружу через еще жидкий слой лака | «Снаружи внутрь»: поверхностная пленка запекается первой, создавая барьер для выхода глубоких паров |
| Риск «закипания» лака (Solvent Pop) | 0% при выдержке дистанции 50–70 см | Повышенный при резком скачке температуры воздуха выше 65°C |
| Время полной полимеризации грунта | 10–12 минут (готов к шлифовке сразу после остывания) | 30–45 минут в камере или 3–4 часа при естественной сушке 20°C |
| Время сушки финишного UHS-лака | 15–20 минут до монтажной прочности | 40–50 минут (с учетом времени выхода камеры на рабочий режим) |
| Энергозатраты и экология | Локальное потребление 3.2–6.0 кВт/ч электричества строго на пятно ремонта | Расход 14–18 литров дизельного топлива на прогрев всего объема камеры |
| Оптимальная сфера применения | Локальная покраска переходом, сушка крыла, двери, капота или бампера | Полный облив кузова, окраска каркаса, одновременный окрас 4+ деталей |
Короткая инфракрасная волна беспрепятственно прошивает прозрачный слой лака и пигментную базу, поглощаясь стальным или алюминиевым листом кузова. Металл разогревается до 65–70°C, превращаясь во внутренний нагревательный элемент. Испаряющиеся фракции растворителей движутся по естественному градиенту давления наружу, не встречая затвердевшей корки. В результате сухой остаток лака получается плотным, без микропузырьков и микропор, с эталонной адгезией к грунтовочному слою.
Дефекты малярных работ при срыве режимов сушки и вентиляции
Понимание физики дефектов позволяет автовладельцу безошибочно определить гаражный брак при осмотре машины толщиномером или под ярким инспекционным фонарем:
Закипание лака (Solvent Popping)
Слишком короткая выдержка Flash-off или резкое включение пушки на 70°C. Верхняя корка лака полимеризовалась, а закипевший в глубине растворитель разорвал пленку кратерами-вулканами.
Выдержка 12 минут при 20°C, плавный градиент набора тепла 2.5°C/мин либо применение коротковолновой ИК-сушки «изнутри наружу».
Кратеры и силиконовые точки («Рыбий глаз»)
Масло из компрессора без осушителя, конденсат в шлангах или применение силиконовой полироли в соседнем боксе.
Рефрижераторный осушитель сжатого воздуха (+3°C), угольный фильтр тонкой очистки и изоляция малярного бокса от слесарного цеха.
Сорность и пылевые включения
Отсутствие потолочного пленума F5, грязный пол, сквозняк из ворот и статический заряд детали, притягивающий пыль из воздуха.
Ламинарный поток 0.25 м/с, избыточное давление +20 Па, липкие стены и обдув ионизирующим антистатическим пистолетом.
Потеря глянца и просадка риски
Недосушенный грунт-наполнитель. Маляр залил лак на сырой грунт, который продолжал давать усадку в течение месяца после покраски.
Полная полимеризация грунта под ИК-лампой за 12 минут до нанесения базы и финишная сушка лака при 60°C в течение 40 минут.
Чек-лист автовладельца: как проверить малярный цех перед сдачей авто
Если вы выбираете малярную мастерскую в Красноярске, обратите внимание на 5 ключевых признаков профессионального подхода:
- Наличие закрытой окрасочной камеры с решетчатым полом. Покраска в открытом цехе рядом со слесарными постами или сварочными аппаратами гарантирует оседание металлической стружки и пыли на лак.
- Проверка избыточного давления. Попросите приоткрыть сервисную дверь рабочей камеры: воздух должен ощутимо выдуваться вам навстречу, а не всасываться внутрь.
- Состояние потолочных фильтров. Потолочные маты F5 должны быть чистыми, белыми, без черных пятен копоти и следов забитости краской.
- Осушитель пневмолинии. Наличие рефрижераторного осушителя возле компрессора исключает попадание эмульсии воды и масла в краскопульт.
- ИК-оборудование для локальных зон. Мобильные кассетные ИК-сушки на штативах подтверждают, что сушка локальных ремонтов и грунтовочных слоев выполняется по современному заводскому стандарту.
Профессиональная покраска в камере с гарантией 12 месяцев в Красноярске
Малярный комплекс «Перекуп24» на ул. Сплавучасток, 11 ст3 выполняет локальную и полную покраску автомобилей любых марок в промышленной окрасочно-сушильной камере. Мы используем спектрофотометрический подбор автоэмалей, премиальные лаки UHS с защитой от гравия и сушку под коротковолновыми ИК-лампами. Пришлите 3 фото повреждений детали в Telegram или WhatsApp — мастер рассчитает точную смету за 10 минут!